I en OEM-fabrik for kosmetik i Guangzhou blev 12 procent af de pressede pulverpresser afvist på grund af kantafslag og plettet farve. Bakker nær ovndøren var færdige med at tørre på 90 minutter, mens bakker bagerst i samme batch tog 140 minutter. Den ubalance er et klart advarselstegn på et ukontrolleret tørretrin, og det er netop det problem, cirkulationstørreovne løser på automatiserede pressede pulverlinjer.
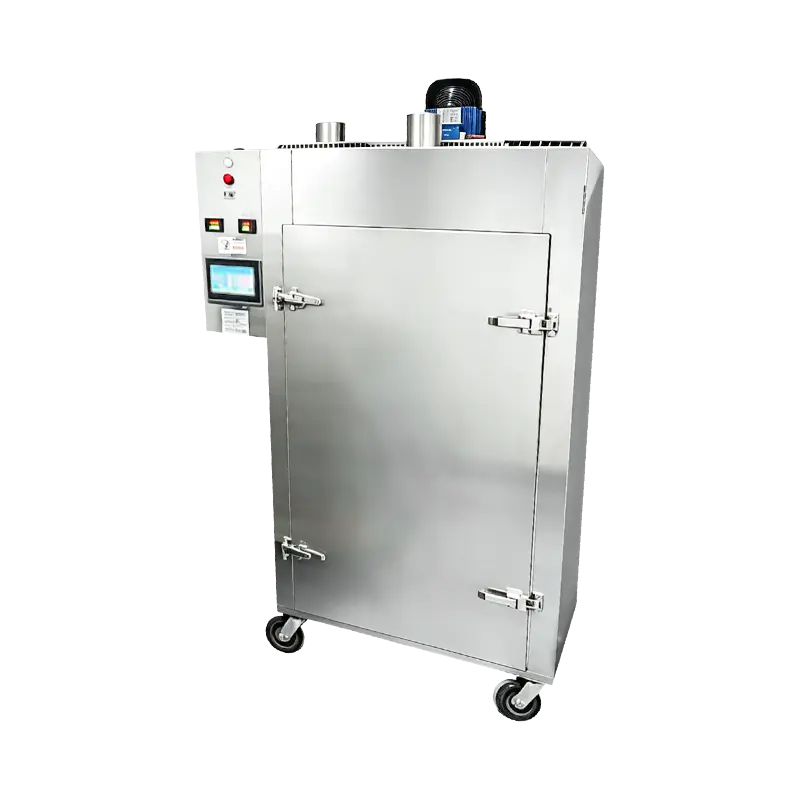
En cirkulationstørreovn er en termisk behandlingsenhed med tvungen luft, der kontinuerligt recirkulerer konditioneret luft gennem tørrekammeret for at holde temperatur og fugt ensartet i hver bakkeposition.
Hvad er en cirkulationstørreovn, og hvorfor har presset pulver brug for en?
En cirkulationstørreovn er en termisk behandlingsenhed med tvungen luft, der kontinuerligt recirkulerer konditioneret luft gennem tørrekammeret, og holder bakke-til-bakke temperaturforskelle inden for omkring 2 til 3 grader Celsius. Når friskpressede pulverpresser forlader kompressionsstationen, indeholder de stadig resterende opløsningsmiddel eller fugt, som skal fjernes, før panderne kan mærkes og pakkes. Statiske varmluftovne er afhængige af naturlig konvektion, som skaber varme zoner nær varmeelementerne og kolde zoner nær døren og udstødningen. En cirkulationstørreovn bruger motoriserede skovlhjul og en luftkanal til at skubbe konditioneret luft jævnt hen over hver bakke, hvilket gør tørrehastigheden forudsigelig batch efter batch.
Statiske varmluftovne kontra cirkulationstørreovne på tværs af nøglebehandlingsparametre. | Parameter | Statisk varmluftovn | Cirkulationstørreovn |
| Temperatur fordelt på bakker | 8 til 12 grader celsius | 2 til 3 grader celsius |
| Tørretidsvariation mellem bakker | 30 til 50 procent | 5 til 10 procent |
| Luftbevægelse | Kun naturlig konvektion | Tvungen, kanaliseret recirkulation |
| Fugtforskel mellem bakker | Op til 2,0 pct | Under 0,5 pct |
Hver 5 graders stigning i bakke-til-bakke temperaturspredning udmønter sig i målbare forskelle i bindemiddelflow, overfladefinish og endelig kompakt hårdhed.
Ensartet fugtfordeling starter med tvungen luft, ikke varme alene
Cirkulationstørreovne fjerner fugt fra presset pulver med en ensartet hastighed, fordi tvungen luft når toppen, bunden og kanterne af hver gryde med samme hastighed og temperatur. I en presset pulverkompakt skal den flydende fase, der bærer bindemiddel, pigment og fyldstof, fordampe jævnt. Når overfladen tørrer hurtigere end indersiden, dannes en hud og fanger opløsningsmiddel under den, hvilket producerer krater eller bløde kerner, der kollapser under den endelige inspektion. Tvungen cirkulation bryder det statiske grænselag over pulverlejet og accelererer fordampningen i mikroskopisk skala, så hver kompakt ender med ensartet hårdhed fra midten til kanten.
Statisk ovnadfærd
- Varm luft stiger op og samler sig nær toppen af kammeret
- Dørsidebakker forbliver flere grader køligere
- Overfladeafhudning fanger opløsningsmiddel under pudderlejet
- Fugtvariationen over en batch når 2 procent
Cirkulationsovnens adfærd
- Kanalluft når hver bakke med samme hastighed
- Det fulde kammer forbliver inden for et bånd på 2 til 3 grader Celsius
- Fordampningen forløber ensartet hen over pulverlejet
- Fugtvariationen på tværs af en batch forbliver under 0,5 procent
Bakke-til-bakke fugtforskel under 0,5 procent er driftsmålet. Statiske ovne kører normalt på fire gange det niveau.
Bindemiddelaktivering afhænger af forudsigelige temperaturgradienter
Presspulverbindere, herunder magnesiumstearat, zinkstearat og squalane, bliver først fuldt og jævnt aktiveret, når hver bakke i ovnen oplever den samme varmeprofil. Når temperaturen stiger, blødgøres bindemiddelpartikler og spredes over pigment- og fyldstofpartikler, hvilket skaber den film, der låser kompakten sammen under presningen. Bakker, der kører varmt, oversmelter deres bindemidler og giver skøre komprimerede materialer. Bakker, der kører køligt, efterlader bindemidler underaktiverede og producerer kalkholdige overflader, der smuldrer under let tryk. Det stramme temperaturbånd i en cirkulationstørreovn gør det muligt for produktionsholdene at indstille en målbakketemperatur og stole på, at hele batchen når den inden for få minutter fra hinanden.
- Under det optimale bånd: ufuldstændig bindemiddelfilm, pulveragtig overflade, lav kompakt styrke
- Inde i det optimale bånd: ensartet filmdannelse, maksimal knusestyrke, glat finish
- Over det optimale bånd: bindemiddel migration til overfladen, klæbrige overflader, skøre kanter
Konsekvent bindemiddelaktivering er forskellen mellem en presset pulverpande, der overlever international forsendelse, og en, der smuldrer i forbrugerens hånd.
Målbar defektreduktion i revner, afslag og pletter
Producenter, der erstatter statiske ovne med cirkulationstørreovne, rapporterer om en reduktion på 20 til 30 procent i de samlede pressede pulverdefekter, med de største gevinster i kantrevner og farvepletter. Mekanismen er ligetil: Når fugt trækkes jævnt ud og bindemidlerne sætter sig forudsigeligt, forsvinder defekter, der stammer fra tørrestadiet, for det meste. Kantens revner falder, fordi kanten af gryden ikke længere er tørrere eller vådere end midten. Plettet forsvinder, fordi intet pigment tørrer hurtigere end dets nabo; ensartet luftstrøm forhindrer den farveadskillelse, som ujævn fordampning frembringer.
Defektrater på en presset pulverlinje: statisk ovn versus cirkulationstørreovn
Statisk varmluftovn Cirkulationstørreovn
Kant revner 8 % 2,5 %
Farve pletter 5 % 1,5 %
Overflade krater 3,5 % 1 %
Samlede afslag 12 % 4 %
I dokumenterede OEM-produktionsforsøg faldt det samlede antal afvisninger fra 12 procent til 4 procent efter skiftet, en to-tredjedeles reduktion i skrot.
Energieffektivitet og kortere cyklusser reducerer omkostningerne pr. batch
Fordi cirkulationstørreovne genbruger opvarmet luft i stedet for at udlufte den til rummet, bruger de 20 til 35 procent mindre energi, mens de reducerer tørretiden med 15 til 40 procent. Recirkulationsvejen returnerer varm, tør luft til varmeelementerne, så ovnen udfører det samme arbejde med en brøkdel af energitilførslen fra et engangsdesign. Samtidig behøver fabrikslederne ikke længere at holde et parti, indtil den langsomste bakke tørrer. Den samlede tørrecyklus forkortes, og en linje, der kører med 20.000 komprimeringer pr. skift, får ekstra kapacitet uden at optage endnu en kvadratmeter gulvplads.
20 til 35 % lavere energiforbrug pr. batch
15 til 40 % kortere tørrecyklusser
5 til 10 % tørretidsvariation mellem bakker
20 % ekstra linjekapacitet pr. skift
En reduktion på 25 procent i tørrecyklustiden tilføjer omtrent en hel batch af pressede pulverpresser til en otte-timers vagt uden yderligere arbejdskraft.
Sådan specificeres en cirkulationstørreovn til presset pulver
Ved evaluering af en cirkulationstørreovn til en presset pulverlinje, bør ingeniørteams prioritere fire specifikationer: luftvolumen pr. kammervolumen, temperaturensartethed, bakkefyldningstæthed og programmerbare tørreprofiler. Leverandører som Shanghai Qimeida Machinery Technology Co., Ltd. bygger fuldt automatiserede pulverpresselinjer og matcher rutinemæssigt cirkulationstørreovne til kundeformuleringer, bakkestørrelser og skifter outputmål. En praktisk specifikationsproces følger fire trin.
- Mål din nuværende batch-variation. Log bakketemperaturer ved flere kammerpositioner i din eksisterende ovn i mindst en hel produktionsuge.
- Definer fugtmålet. Pulvertilførselsfugtighed, bindemiddelsammensætning og grydedybde bestemmer den tørrekurve, som ovnen skal følge.
- Tilpas luftstrømmen til pangeometrien. Bekræft, at kanallayoutet leder luft hen over pandens overflade i stedet for rundt om kammerets omkreds.
- Kræv programmerbare flertrinsprofiler. Ramp-, hold- og afkølingsstadier beskytter varmefølsomme pigmenter og bindemidler mod termisk chok.
En korrekt specificeret cirkulationstørreovn tilbagebetaler typisk sine kapitalomkostninger alene gennem defektreduktion inden for 12 til 18 måneder på en to-skiftslinje.
Ofte stillede spørgsmål om cirkulationstørreovne
Q1. Hvor lang tid tager pressede pulverpresser typisk at tørre i en cirkulationstørreovn?
Typiske tørrecyklusser varierer fra 60 til 180 minutter, afhængigt af pandedybde, pigmentdensitet og bindemiddelformulering. Cirkulationstørreovne reducerer den tid med 15 til 40 procent sammenlignet med statiske ovne, fordi bevægende luft fjerner fugt fra pulveroverfladen meget hurtigere end naturlig konvektion.
Q2. Kan en cirkulationstørreovn håndtere forskellige pulverformuleringer?
Ja, forudsat at ovnen har en programmerbar controller med flertrins tørreprofiler. Et pigmenttungt løst pudder kan have brug for en langsom lavtemperaturrampe, mens en voksbaseret kompakt tolererer en højere holdetemperatur. Den samme ovn kan udføre begge profiler i rækkefølge på tværs af forskellige batcher.
Q3. Hvad er den optimale tørretemperatur for presset pulver?
De fleste pressede pulverformler tørrer bedst mellem 55 og 75 grader Celsius. Højere temperaturer oversmelter bindemidler og forårsager pigmentmigrering; lavere temperaturer efterlader resterende opløsningsmiddel, der svækker kompakten. Det nøjagtige optimum afhænger af bindemiddelsystemet i formlen.
Q4. Hvordan er en cirkulationstørreovn sammenlignet med vakuumtørring til presset pulver?
Vakuumtørring passer til opløsningsmiddelfølsomme formler, men medfører højere kapitalomkostninger og langsommere batchomsætning. For standard talkum-, pigment- og bindemiddelpressede pulvere leverer cirkulationstørring tilsvarende slutkvalitet til omtrent halvdelen af udstyrsomkostningerne og med hurtigere cyklusser.
Alle tal i denne artikel er produktionslinjedata fra presset pulver OEM-faciliteter; nøjagtige resultater afhænger af formulering, bakkefyldning og omgivende forhold.