Pulverforarbejdningsudfordringer i kosmetisk fremstilling og hvordan man løser dem
Time: Sep 05, 2026
En blush compact line på en OEM-fabrik fordoblede sin afvisningsrate fra 4 % til 23 % på under to timer, da forblandingen begyndte at flyde gennem påfyldningstragten. Operatører hævede vibratorintensiteten, sænkede rotationspressen fra 40 til 22 slag i minuttet og så stadig revnede kanter og kridtagtige centre på næsten hver tiende tablet. Formuleringen var ikke ændret. Fugtindholdet var steget fra 0,3 % til 0,8 % efter en fugtig nat, og effekterne spredte sig til alle nedstrømsstationer.
De fem almindelige pulverbehandlingsfejl i kosmetiske linjer
Kosmetiske pulverlinjer fejler i fem genkendelige tilstande: ratholing, kanalisering, oversvømmelse, uberegnelig flow og kagning. Hver tilstand har en særskilt mekanisme, et synligt første symptom og forskellige omkostninger på linjen.
Ratholing er en strømningstilstand, hvor pulver udledes gennem en smal lodret kanal over tragtens udløb, mens det omgivende materiale forbliver låst på plads. Det adskiller sig fra brodannelse, hvor pulver buer helt hen over udløbet og stopper al udledning.
Ratholing udsulter pressen uden at stoppe den helt, hvilket gør den sværere at opdage end at bygge bro. Kanalisering er den samme familie af fejl: en smal strømningsvej åbner sig, men hovedparten af tragten forbliver statisk, indtil et pludseligt fald destabiliserer lejet. Oversvømmelse følger, når den slumpede masse lufter og flyder som en væske, der løber gennem føderen og overfylder formhulrum. Uregelmæssigt flow veksler mellem frit flow og ingen flow, og kagning smelter partikler sammen til klumper, der blokerer skærme, foderautomater og fyldesko.
| Fejltilstand | Rod mekanisme | Første symptom bemærket | Typisk påvirkning |
| Ratholing | Sammenhængende pulver låser mod tragtvægge | Langsom nedtrækning på den ene side af tragten | 10–25 % kapacitetstab |
| Kanalisering | Smal strømningskanal åbner i statisk bed | Ustabil fyldvægt på pressen | Vægtvariation op til 8 % |
| Oversvømmelse | Sammenklappet rottehul lufter pulveret | Pulveret strømmer ud ukontrolleret | Vægtspidser og luftbåret støv |
| Uregelmæssigt flow | Samhørighed veksler med slip | Start-stop udtømning fra skidtkassen | Pressestop og afviste komprimerer |
| Kage | Fugt og tryk smelter sammen partikler | Klumper i forblandingen | Blokeret foder og hårde pletter i kompakte |
Grundårsager bag uregelmæssig pulverstrøm
Partikelstørrelse, form, overfladekemi og fugt bestemmer, om et kosmetisk pulver flyder eller bekæmper processen. I kompakte formler interagerer disse faktorer, så en enkelt ændring i én ingrediens kan falde over i flere fejltilstande.
Glimmerflager glider og låser sammen; talkum er blødt, pladeagtigt og let at overkomprimere; titaniumdioxid danner fine agglomerater, der pakker tæt. Når en formel kombinerer disse med zinkstearat, omstrukturerer mindre skift i partikelstørrelsesfordeling strømningsadfærden fuldstændigt. Bøder under 50 mikrometer øger sammenhængskraften, mens en bred størrelsesfordeling fremmer adskillelse under transport og påfyldning.
Fugt er den stærkeste enkelt destabilisator. Ved 0,5 % vandindhold flyder de fleste kompakte blandinger stadig; over 0,8 % dannes der flydende broer mellem partikler og kohæsion fordobles. Glykoler, fugtighedsbevarende midler og botaniske ekstrakter migrerer under opbevaring og hæver fugt i tragten. Elektrostatisk ladning fra pneumatisk transport og lang blanding får fine partikler til at klæbe til vægge og til hinanden, hvilket forstærker de samme fejl.
Ved kompakt produktion er pulverets flowfunktion ikke en materialekonstant. Det er en procestilstand, der ændrer sig med fugtighed, temperatur og tid.
Fra flowfejl til kompakte defekter: Presseforbindelsen
Strømningssvigt når pressen som fyldvægtsvariation, og fyldvægtsvariation er kilden til de fleste kompakte defekter. En uberegnelig pulverleje fylder formhulrum ujævnt, og pressen komprimerer det volumen, den modtager.
Underfyldte kompakte kommer ud tynde, bløde og tilbøjelige til kantafslag; overfyldte presser revner under udkastning og efterlader rester på stansefladen. Segregation tilføjer et andet lag: fine partikler bevæger sig anderledes end groft glimmer under pneumatisk overførsel, så farveudbytte og dækning skifter synligt fra en batch til den næste.
23 % afvisningsspids optaget under en oversvømmelse på en roterende kompaktpresse
8 % fylde vægt swing typisk på strækninger med uregelmæssig beholderudledning
90 min tabt pr. skift brugt på at rydde klumper og genetablere flow
2 % pulver tabt som luftbåret støv i ukontrollerede påfyldningsområder
Praktiske modforanstaltninger til kosmetiske pulverprocessorer
Løsningen er et system: tragtgeometri, pulverkonditionering, fugtighedskontrol, foderkontrol og automatiseret presning skal justeres. At tage en korrigerende handling isoleret overlever sjældent den næste formelændring.
- Eftermontering eller design til masseflow. Stejle tragtvægge på 60-70 grader, polerede indvendige overflader og overdimensionerede udløb med anti-brodannende omrørere holder pulveret i bevægelse som en prop.
- Konditioner pulveret før presning. Tilsæt 0,1–0,5 % pyrogen silica eller magnesiumstearat og bland langsomt i 10–15 minutter for at fjerne elektrostatisk ladning og stabilisere bulkdensiteten.
- Stabiliser luftfugtighed ved 30–40 % RF. Placer hygrometre i blandings-, transport- og påfyldningszoner, og hold råmaterialerne forseglet indtil dosering. Bekræft fugt under 0,5 % for de fleste kompakte blandinger.
- Udskift manuel fodring med automatisk påfyldningskontrol. Vægttabsfødere eller omrørende sneglefødere dæmper massefyldeudsving, før pulver når pressen.
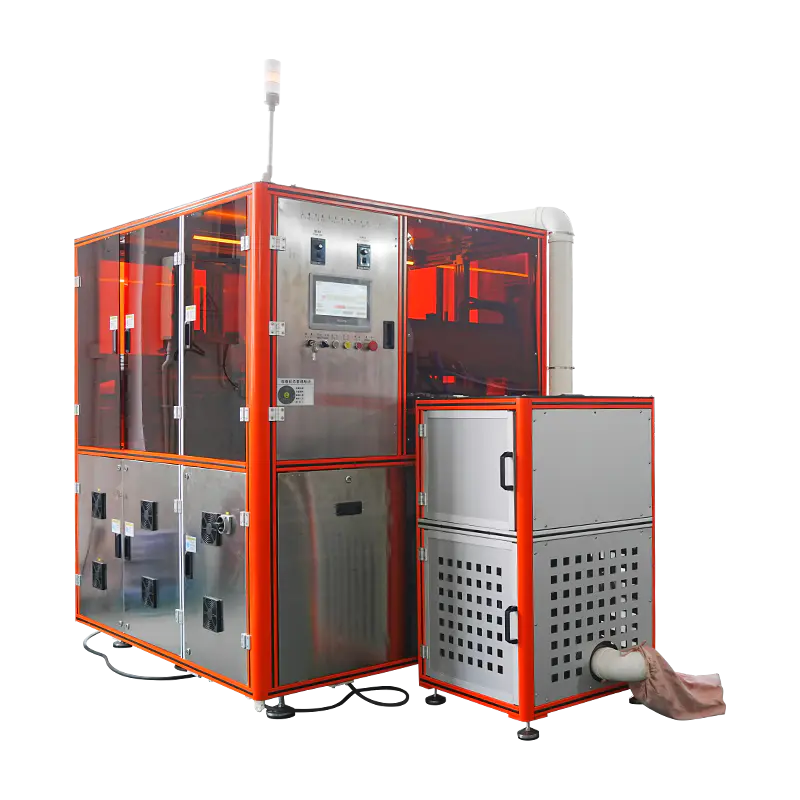
- Integrer automatisk presning med servofyld. Servodrevne påfyldningssko og komprimeringscylindre holder påfyldningsdybden konstant. Til kompakte linjer, der producerer blush, øjenskygge og foundation, leverer Shanghai Qimeida Machinery Technology Co., Ltd. fuldautomatiske pulverpresningsløsninger med automatisk påfyldning, højhastighedskompression og udtagningstrin, hvilket reducerer den menneskelige variabel i pressetrinnet.
Massestrømstragte er den første forsvarslinje. Hvis beholderen tømmes i først-ind-først-ud rækkefølge, og der ikke dannes stillestående lag, kan der ikke udvikles rottehuller, og oversvømmelser er langt lettere at kontrollere.
Test og overvågning, der holder linjen stabil
Flowtest og fyldvægtsovervågning fanger problemer, før de formerer sig til afslag. Hver ny formel, hvert råmaterialeparti og hver luftfugtighedsudsving bør udløse et flowtjek, ikke en post-mortem undersøgelse.
| Testmetode | Hvad den måler | Typisk god værdi | Typisk problemværdi |
| Hvilevinkel | Løs pulverbunkegeometri | 40 grader eller mindre | Over 45 grader |
| Hausner forhold | Tapet versus bulkdensitet | 1,25 eller derunder | Over 1.4 |
| Carr indeks | Komprimerbarhed af pulveret | Under 15 % | Over 25 % |
| Forskydningscelle | Sammenhængs- og flowfunktion | Flowfunktion over 4 | Nedenfor 2 |
| Fugtindhold | Vand af Karl Fischer eller NIR | Under 0,5 % | Over 0,8 % |
Når en presse med 36 hulrum begynder at vise et savtandsmønster i fyldvægtstrenden, er pulveret allerede begyndt at adskille sig. Reager på mønsteret, ikke på afvisningsbunken.
Ofte stillede spørgsmål
Hvorfor kager min kosmetiske pulverkage under opbevaring?
Sammenbagning starter, når fugt migrerer fra fugtighedsbevarende midler, glykoler eller fugtig luft ind i pulverlejet og danner flydende broer mellem partikler. Løsningen er at kontrollere rumfugtighed under 40 % RF, forsegle råmaterialer og undgå at stable tunge beholdere oven på pulvertromler.
Hvad forårsager oversvømmelse i en pulverbeholder?
Oversvømmelse sker, når et rottehul kollapser, og den faldende masse lufter, hvilket gør pulveret til en væskelignende suspension, der løber gennem udløbet. Massestrømstragtgeometri, omrørere og kontrollerede udledningshastigheder forhindrer kollaps-og-luftningscyklussen.
Hvordan reducerer jeg vægtvariation i pressede kompakte?
Angreb først påfyldningsstadiet: brug volumetrisk eller gravimetrisk påfyldningskontrol, hold pulverniveauet over røreværket, sigt klumper ud, og kontroller, at fine partikler ikke udskilles før påfyldningsskoen. Bekræft derefter, at stansevandring og opholdstid er afstemt med pulverets respons.
Kan automatiske pressemaskiner eliminere flowproblemer?
Ingen maskine kompenserer fuldt ud for et pulver, der ikke vil flyde, men automatiske pulverpressesystemer med servostyret påfyldning og komprimering holder snævrere vægttolerancer og registrerer fodervariationer meget tidligere end manuelle linjer. Udstyret og pulveret skal behandles som ét system.
Før en batch-registrering, der kombinerer flowtestresultater, fugtaflæsninger, pressehastighed og kompakt hårdhed. Inden for to uger bliver sammenhængen mellem procesbetingelser og produktkvalitet synlig, og de fleste problemer med pulverbehandling bliver forudsigelige.
Anbefalede NYHEDER:
Vigtigste fordele ved automatiseret pulverhåndteringsudstyr i kosmetisk fremstilling
Nøgleudstyr til en komplet fremstillingslinje for kosmetisk pulver: 2026-vejledning
Hvordan automatisering forbedrer effektiviteten på tværs af den kosmetiske pulverproduktionsproces
Sådan vælger du en kosmetisk pulvermixer baseret på produktionskapacitet: En komplet vejledning
Presset pulverkvalitet i kosmetisk fremstilling: nøglefaktorer forklaret
SNIEC Shanghai: En succesfuld afslutning i 2025 og fuld damp for 2026.
Relaterede produkter
Copyright © Shanghai Qimeida Machinery Technology Co., Ltd. Alle rettigheder forbeholdes.
Skræddersyede professionelle producenter af kosmetiske maskiner
