Hydraulisk kosmetisk pulverpressemaskine
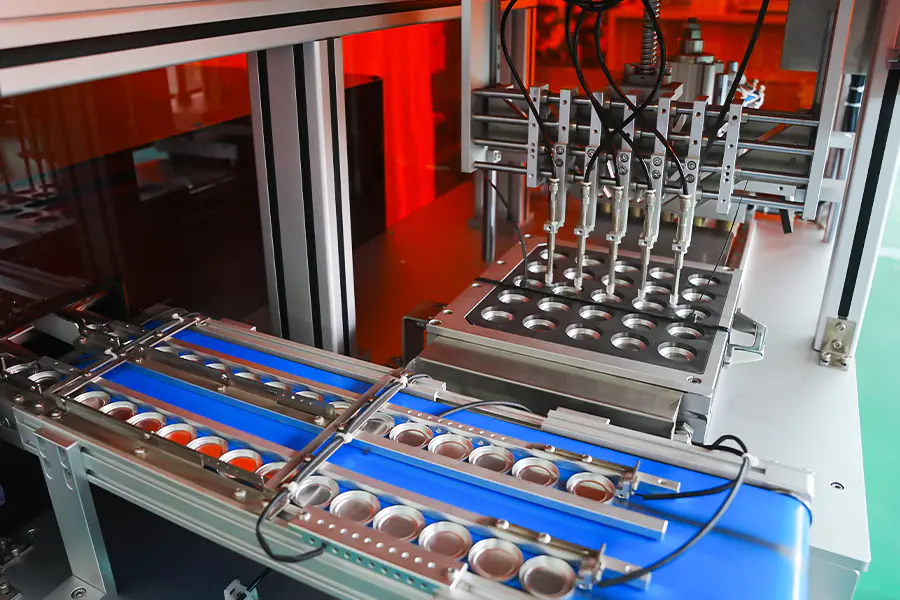
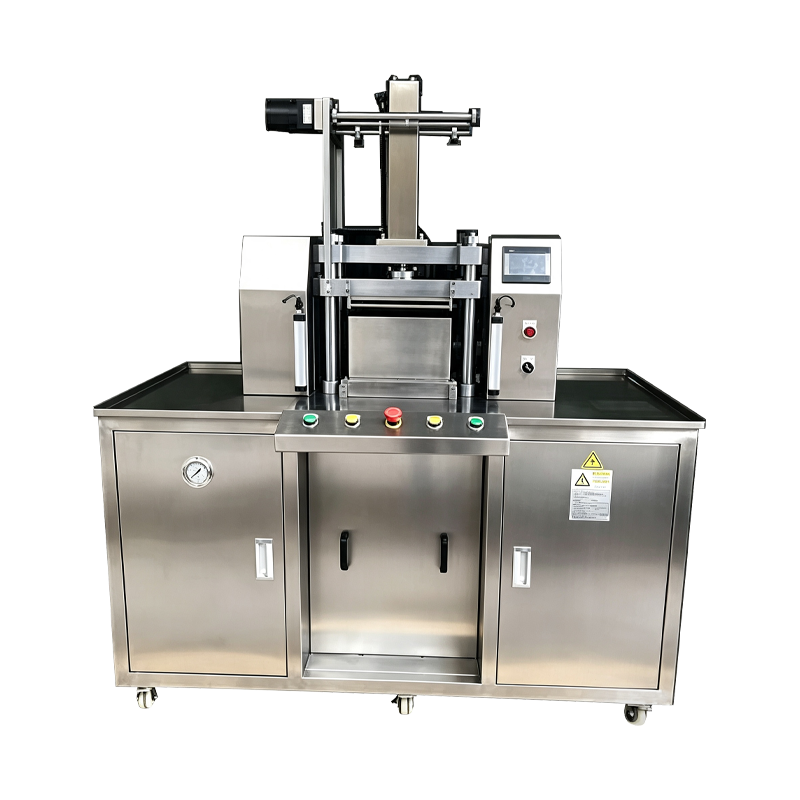
En hydraulisk presseplatform bygget til at komprimere løst kosmetisk pulver til faste kager og pander. Det hydrauliske kredsløb leverer høj kraft med en kontrolleret trykkurve, hvilket muliggør tæt komprimering af formuleringer, der modstår mekanisk presning. Maskinen påføres øjenskygge, blush, foundation, highlighter og presset pigmentproduktion, hvor kagens hårdhed og overfladefinish er kontrollerede parametre.
Hydraulisk kraftlevering
Et hydraulisk kredsløb med lukket sløjfe opretholder trykket gennem komprimeringsslaget, så tætte formuleringer når målkagens hårdhed uden gentagne pressecyklusser.
Programmerbar trykkurve
Tilløbs-, komprimerings-, hold- og frigivelsestrin konfigureres separat på HMI'et, hvilket gør det muligt for presseprofilen at matche flowadfærden for hver formulering.
Termisk stabilitet
Hydraulikolie holdes inden for et kontrolleret temperaturbånd gennem en oliekøler og et varmekredsløb, hvilket holder viskositeten og kraftresponsen ensartet på tværs af lange produktionsskift.
Tving datalogning
Kraft, position og holdetid registreres for hver cyklus og gemmes mod batch-registreringen, hvilket understøtter processporbarhed og afvigelsesgennemgang.
Hydraulisk systemarkitektur
Nøglesamlinger, der bestemmer presseadfærd og proceskontrol.
Strøm enhed
Pumpe med variabel slagvolumen med proportional ventilstyring. Tryk reguleres gennem lukket sløjfe-feedback fra en vejecelle monteret på pressecylinderen. Oliebeholderen omfatter filtrering, niveauovervågning og temperaturkontrol.
Tryk på Ram
Hårdforkromet cylinder med styret bevægelse for at begrænse sideværts afbøjning under belastning. Slaglængde og indflyvningshastighed indstilles gennem kontrolsystemet, og stemplet kan placeres i fine trin til lavvandede panserformater.
Værktøjsgrænseflade
Øvre stempel, nederste stempel og matrice er monteret på en standardiseret plade. Værktøjssæt kan udskiftes mellem maskiner med samme rammestørrelse, og frigangsværdier er dokumenteret for hvert produktformat.
Styreskab
PLC, servodrev og sikkerhedsrelæ anbragt i et separat kabinet. HMI'et giver receptstyring, trykkurveredigering, alarmhistorik og produktionstællere. Data kan eksporteres gennem OPC UA eller CSV.
Sikkerhedskredsløb
Kategori 3 PLd-afskærmning med låste døre, dobbelt-kanals nødstop og lysgardinbeskyttelse ved manuel ind- og udlæsningsåbning. Hydraulisk tryk dumpes på ethvert vagtbrud.
Tekniske data
Standardrammeværdier. Kraftområde og værktøj er specificeret pr. applikation.
Anvendte formuleringer
Pulvertyper og produktformater håndteres ved hydraulisk presning.
Højdensitets øjenskygge
Tætte pigmentblandinger, der kræver vedvarende kraft for at nå målets hårdhed. Flertrins trykkurver reducerer dækning og kantrevner på dybe pander.
Pulverfond
Kompaktere med højere bindemiddelindhold drager fordel af kontrolleret holdetid, som hjælper bindemidlet med at flyde gennem pulvermatrixen før frigivelse.
Presset pigment
Tunge pigmenter og mineralblandinger presset ved lav tilgangshastighed for at begrænse pulverforskydning under komprimeringsslaget.
Bagte pulverkager
Kager i stort format presset med moderat kraft med forlænget holdetid for at opnå ensartet tæthed før bagningsfasen.
Prægede panformater
Pander med overfladerelief presset ved reduceret tilgangshastighed for at bevare detaljerne på den øvre stanseflade.
Multi Layer Compacts
Sekventielle fyldnings- og presningstrin danner to- eller trelags komprimeringer med kontrolleret mellemlagsdensitet.
Procesafvigelsesreference
Almindelige hydrauliske pressesituationer og de tilsvarende korrigerende handlinger.
Kraften falder under sætpunktet under hold
Kontroller proportionalventilens reaktion og bekræft vejecellens nulpunkt. Efterse hydraulikolietemperaturen, som skal forblive inden for 35 til 50 grader Celsius-båndet. Bekræft akkumulatorens forladning, og inspicér trykaflastningsindstillingen i forhold til maskinens rekord.
Kagens hårdhed varierer mellem cyklusser
Bekræft, at holdetidsværdien ikke er afviklet i den aktive opskrift. Bekræft fyldvægtens konsistens gennem den inline-kontrolvægter. Undersøg den øvre stanseflade for pulveropbygning, hvilket ændrer det effektive komprimeringsgab.
Olietemperaturen stiger over driftsbåndet
Kontroller oliekølerens flow og bekræft, at kølekredsløbet ikke er blokeret. Efterse beholderens niveau og efterfyld med den specificerede oliekvalitet. Reducer cyklushastigheden midlertidigt, hvis omgivelsestemperaturen er over designområdet, og kontroller temperaturfølerens aflæsning mod et referenceinstrument.
Udkast efterlader panden siddende i matricen
Bekræft, at udkastningsslaget passer til matricedybden for det aktuelle værktøjssæt. Efterse ejektorpladen for slid eller fejljustering. Bekræft, at den nederste stempel vender helt tilbage før næste påfyldningstrin, og kontroller det hydrauliske tryk ved ejektorkredsløbet.
Rambevægelsen er ikke jævn
Undersøg styreskinnerne for forurening, og bekræft smøring. Kontroller cylinderstangens overflade for ridser. Bekræft, at proportionalventilen ikke sidder fast, og gennemgå alarmhistorikken for eventuelle trykstigninger, der er registreret under slaget.
Hydraulisk alarm under cyklus
Læs alarmkoden på HMI og kontroller den tilhørende sensor. Kontroller oliestand, filterdifferenstryk og temperatur. Bekræft, at nødstopkredsløbet er lukket, og nulstil alarmen på kontrolpanelet, før produktionen genoptages.
Noter om implementering
Faktorer, der påvirker installation, drift og langsigtet ydeevne.
Krav til fundament
Maskinen kræver et plant gulv med vibrationsisolering, der er normeret til den maksimale pressekraft. Forankringspunkter er specificeret i installationstegningen for at begrænse nedbøjning under belastning.
Hydraulikolievalg
Oliekvaliteten vælges baseret på det omgivende temperaturområde på installationsstedet. Den specificerede kvalitet er noteret i vedligeholdelsesmanualen og skal bruges under påfyldning og olieskift.
Værktøjsopbevaring
Stempel- og matricesæt skal opbevares i dedikerede stativer med beskyttende belægning. Opbevaringsforhold og håndteringsprocedurer er dokumenteret for at bevare overfladefinish mellem produktionskampagner.
Vedligeholdelsesintervaller
Den anbefalede tidsplan dækker olieanalyse hver 1.500. time, filterudskiftning hver 2.000. time, inspektion af stempel og matrice hver 500. time og vejecellekalibrering hver 12. måned.