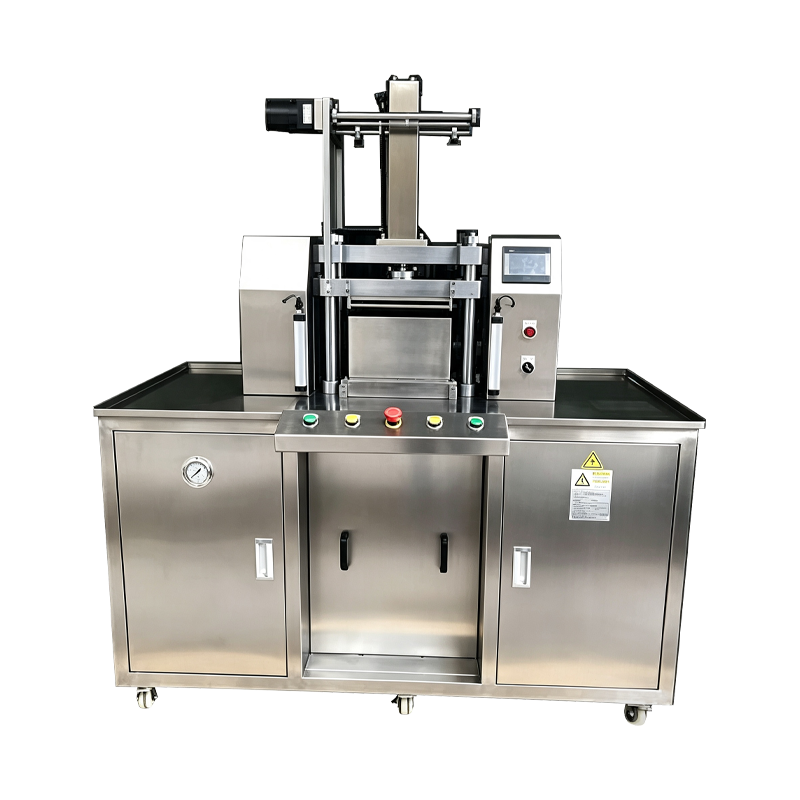
Servodrevet kosmetisk pulverpressemaskine
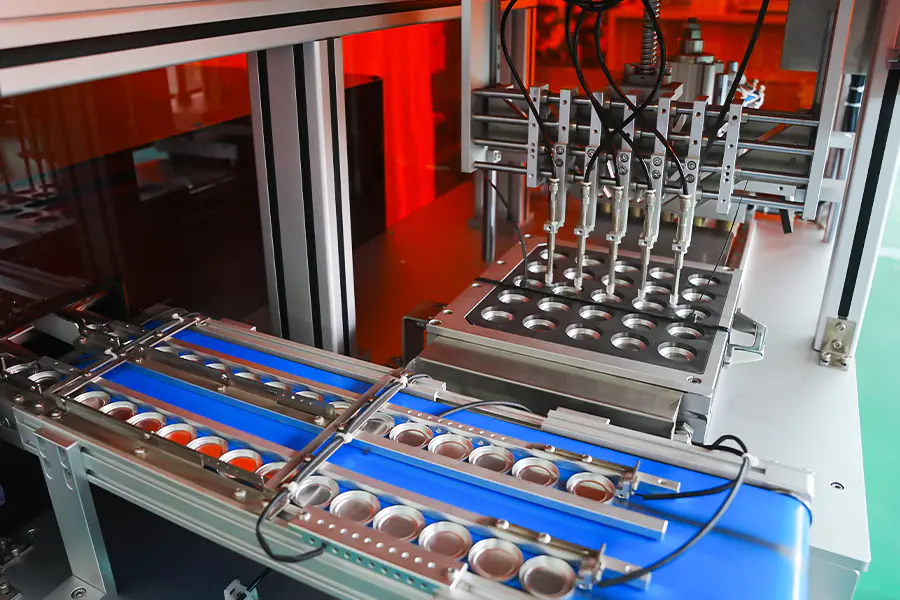
En presseplatform, hvor komprimeringsslaget genereres af en servomotor og kugleskrue i stedet for et hydraulisk eller pneumatisk kredsløb. Position, hastighed og kraft styres gennem drevparametrene, så presseprofilen kan formes trin for trin. Anvendes til kosmetisk pulverkomprimering, hvor cyklus repeterbarhed, kraftnøjagtighed og procesdokumentation er specificerede krav.
Digital kraftkontrol
Kraften genereres af servodrevets drejningsmoment og verificeres af en vejecelle under matricepladen, så trykværdien er defineret i software snarere end af en trykregulatorindstilling.
Gentagelighed af profil
Hvert trin i presseprofilen gemmes i recepten, og drevet gengiver den samme bevægelseskurve fra cyklus til cyklus uanset produktionsvarighed.
Procesdatafangst
Position, hastighed, drejningsmoment og kraft registreres med en fast samplingshastighed for hver cyklus, og kurvedataene gemmes mod batch-recorden til gennemgang.
Servopressende profil
Slaget er opdelt i programmerbare stadier, hver med sit eget hastigheds-, positions- og kraftmål.
Etape 1
tilgangRam falder ned med en defineret hastighed til en position lige over pulveroverfladen. Tilkørselshastigheden er indstillet højere for korte cyklustider og lavere for præget værktøj.
Etape 2
KontaktHastigheden reduceres ved kontaktpunktet for at begrænse påvirkningen af pulverlejet og bevare grydens kantgeometri ved starten af komprimeringen.
Etape 3
KomprimeringKraften stiger til målværdien med en kontrolleret hastighed. Komprimeringsgradienten indstilles pr. formulering for at kontrollere tæthedsfordelingen gennem kagen.
Etape 4
HoldKraften holdes inden for et tolerancebånd i et defineret interval, hvilket tillader pulvermatrixen at bundfælde sig, og bindemidlet kan flyde mellem partiklerne.
Etape 5
SlipKraften reduceres gradvist i stedet for at blive frigivet øjeblikkeligt. Gradvis frigørelse reducerer trykforskellen mellem stansen og kageoverfladen.
Etape 6
Træk tilbageRam vender tilbage til toppositionen med en indstillet hastighed, og rydder matriceområdet til udstødningstrinnet og den næste påfyldningscyklus.
Drive Train og måling
Komponenter, der bestemmer kraftnøjagtighed og cyklus repeterbarhed.
Servo motor
AC servomotor klassificeret til kontinuerlig presning. Drejningsmomentoutput afbildes til pressekraften gennem kugleskruestigningen, og drevet holder drejningsmomentet i en lukket sløjfe under holdetrinnet.
Kugleskrue og ram
Forspændt kugleskrue konverterer rotation til lineær bevægelse med lavt slør. Stemplet er styret på lineære skinner for at begrænse sideværts afbøjning under belastning og for at holde stempeljustering inden for tolerance.
Lastcelle
Strain gauge belastningscelle monteret under matricepladen måler den faktiske pressekraft. Signalet samples kontinuerligt og sammenlignes med receptmålet under komprimerings- og holdstadierne.
Positionskoder
Absolut encoder på servomotoren giver rampositionsfeedback med høj opløsning. Positionsværdier definerer trinovergange og registreres med kraftkurven for hver cyklus.
Tekniske data
Standardrammeværdier. Kraftområde, slaglængde og værktøj defineres pr. applikation.
Anvendte produktionssager
Produktformater og procesforhold velegnet til servodrevet presning.
Tæt Pigment Kompakter
Formuleringer, der kræver en defineret komprimeringsgradient, drager fordel af trinniveaukontrol, som reducerer dækning på pander med høj densitet.
Multi Layer Compacts
Sekventielle fyldnings- og pressetrin med særskilte profiler producerer to- eller trelagskager med kontrolleret mellemlagsdensitet.
Pulverfond
Bindemiddelrige pulvere presset med gradvis frigørelse for at begrænse overfladerevner og forbedre grydens kantstabilitet.
Præget panoreringsformat
Relief- og logomønstre bevaret gennem reduceret kontakthastighed og kontrolleret komprimeringsgradient.
Bagt kage præform
Kager i stort format presset med moderat kraft med forlænget holdetid for at etablere ensartet tæthed før bagningsfasen.
Regulerede produktionslinjer
Procesmiljøer, hvor kraft- og positionsdata pr. cyklus skal opbevares til batchdokumentation og afvigelsesgennemgang.
Ofte stillede spørgsmål
Almindelige spørgsmål rejst under evaluering og linjeintegration. Vælg et spørgsmål for at udvide svaret.
Hvordan adskiller servopresning sig fra hydraulisk presning
Servopresning genererer kraft gennem motormoment og en kugleskrue, så slagposition og hastighed styres direkte af drevet. Hydraulisk presning genererer kraft gennem væsketryk, hvilket er effektivt ved høj kraft, men mindre præcist i position. Servo-presning er valgt, hvor profilgentagelighed og datafangst på cyklusniveau er påkrævet.
Kan presseprofilen ændres mellem produkter
Ja. Hver produktopskrift gemmer sin egen etapetælling, etapepositioner, hastigheder, kraftmål og holdetider. Opskrifter tilbagekaldes fra HMI, og omskiftning kræver ikke mekanisk justering af drivlinjen.
Hvilke data registreres for hver trykcyklus
Kraft, position, hastighed og drivmoment samples ved 1 kHz og lagres pr. cyklus. Dataene er knyttet til batchposten og kan eksporteres gennem OPC UA eller CSV til procesgennemgang eller kundedokumentation.
Er maskinen velegnet til applikationer med høj kraft
Standardrammen dækker op til 25 tons. Over dette område er hydraulisk presning normalt specificeret. Servopresning er valgt for nøjagtighed og proceskontrol frem for maksimal kraftkapacitet.
Hvilken vedligeholdelse kræver drivlinjen
Kugleskruesmøring verificeres med definerede intervaller, typisk hver 1.000 timers drift. Lineære styreskinner rengøres og eftersmøres med samme interval. Vejecellekalibrering anbefales hver 12. måned, og udskiftning af encoderbatteri følger drevproducentens tidsplan.
Hvordan opfører maskinen sig ved en strømafbrydelse
Ved strømsvigt går servodrevet i et kontrolleret stop, og stemplet holder position, indtil bremsen aktiveres. Genopretningsprocedure kræver en målsøgningscyklus, før produktionen genoptages. Cyklusdata for den afbrudte enhed er markeret i loggen.
Kan værktøj deles med hydrauliske eller pneumatiske maskiner
Værktøjsdeling afhænger af monteringsgrænsefladen og kraftområdet. Hvor den samme standardiserede plade anvendes, og kraftområdet dækker den nødvendige komprimeringskraft, kan værktøjssæt overføres med dokumenterede frigangsværdier.
Hvad bestemmer cyklus output på denne platform
Cyklusoutput afhænger af slaglængde, trinhastigheder, holdetid og panoreringsstørrelse. Reduceret tilgangshastighed og forlænget holdetid sænker outputhastigheden, mens korte profiler på lavvandede pander giver højere output. Faktiske priser verificeres under fabriksgodkendelsestest.
Procesafvigelsesreference
Situationer observeret under servopresning og de tilsvarende korrigerende handlinger.
Kraftkurven afviger fra den gemte profil
Gennemgå kurven i forhold til referenceprofilen i HMI. Kontroller vejecellesignalet for drift mod et referenceinstrument. Bekræft pulverpåfyldningsvægten er inden for tolerancen, og bekræft kugleskruens smørestatus.
Servodrev rapporterer momentoverbelastning
Tjek for mekanisk forhindring i matriceområdet, og bekræft, at stemplet bevæger sig frit gennem slaget. Bekræft, at kraftmålet ikke er blevet indstillet over rammeværdien. Efterse kugleskruen og styreskinnerne for forurening eller utilstrækkelig smøring.
Positionens repeterbarhed glider over et skift
Bekræft, at drevkabinettets køling fungerer, og at den omgivende temperatur er inden for specifikationerne. Kontroller encoderkoblingen for slør. Kør målsøgningscyklussen og sammenlign positionsværdierne med idriftsættelsesrecorden.
Cyklustiden overstiger opskriftsmålet
Gennemgå scenehastighedsindstillingerne i forhold til opskriften. Kontroller, om der er mekanisk friktion i støddæmperstyret, og kontroller, at smøreintervallerne er blevet overholdt. Bekræft, at drevet ikke er i en momentbegrænsende tilstand under komprimeringsfasen.
Pandens kanter revner efter komprimering
Reducer komprimeringsgradienten i det berørte trin for at bremse kraftstigningen. Forlæng holdetiden med 0,5 til 1 sekund. Bekræft åbningen af hullet og matrice, og bekræft, at pulverets fugtindhold forbliver inden for det anbefalede bånd.
Cyklusdata mangler i batchloggen
Kontroller kommunikationsforbindelsen mellem PLC'en og datalogningssystemet. Bekræft lagerplads på loggeenheden. Bekræft, at cyklustælleren ikke er blevet nulstillet, og inspicér PLC-uret for synkronisering med anlæggets netværk.
Integrationsnoter
Faktorer, der påvirker installation, hjælpeprogrammer og langsigtet ydeevne.
Strømkvalitet
Servodrevet nyder godt af en stabil forsyning med lav harmonisk forvrængning. Hvor anlægsforsyningen har betydelige variationer, anbefales en ledningsreaktor eller et aktivt filter for at beskytte drivelektronikken.
Gulv og vibration
Maskinen kræver et plant gulv med forankringspunkter iht. installationstegningen. Isoleringspuder reducerer overførslen af reaktionskraft til omgivende udstyr og forbedrer positionsstabiliteten.
Kabinet køling
Drevskabet er luftkølet og kræver frigang til luftstrøm rundt om kabinettet. Omgivelsestemperaturen ved kabinetindtaget skal forblive inden for drevspecifikationen under hele skiftet.
Netværk og data
Controlleren understøtter OPC UA og CSV eksport. Netværkskonfigurationen defineres under idriftsættelsen for at matche anlæggets MES- eller historikerarkitektur, med batch-id'er knyttet til produktionsregistreringerne.