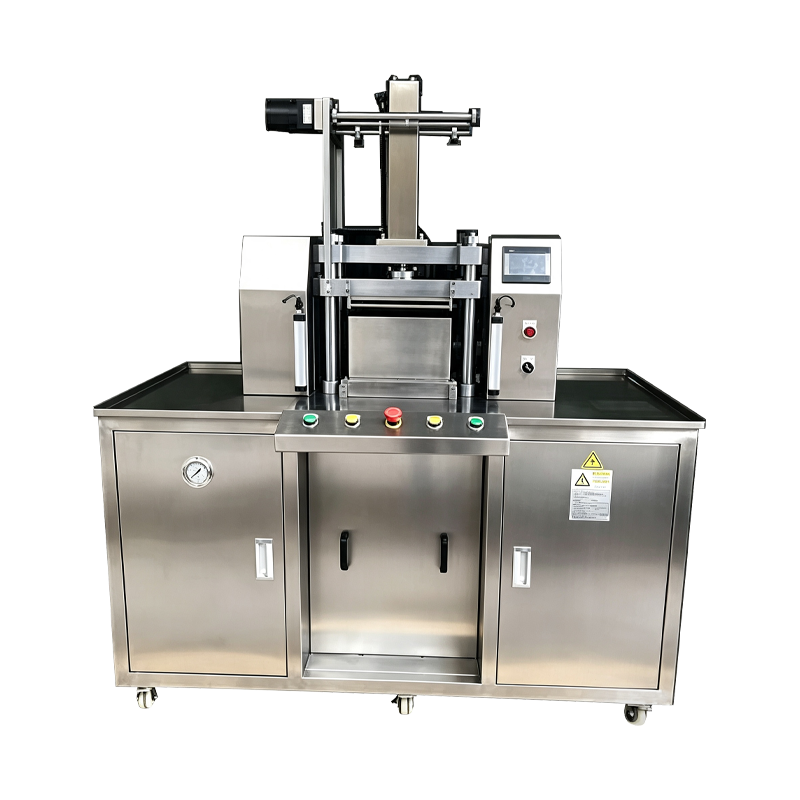
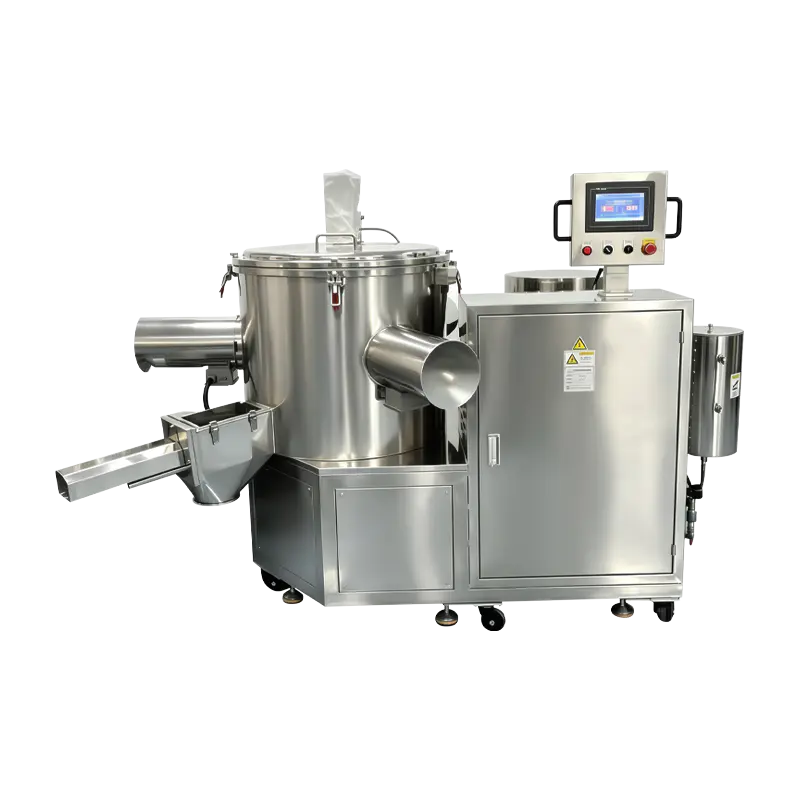
Pneumatisk kosmetisk pulverpressemaskine
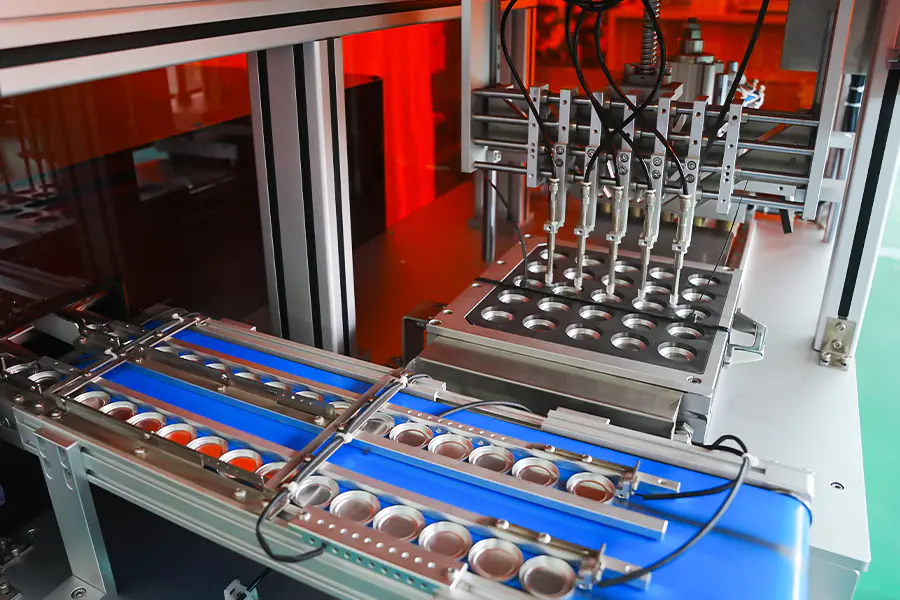
En luftdrevet presseplatform til at komprimere løst kosmetisk pulver til faste pander og kager. Det pneumatiske kredsløb påfører kraft gennem et kontrolleret cylinderslag, hvilket giver hurtige cyklustider og lav termisk belastning på pulveret. Påføres øjenskygge, blush, highlighter og let pudderfoundation, hvor korte holdetider og ren slip er påkrævet.
Hvorfor pneumatisk aktivering
Procesegenskaber, der bestemmer, hvor luftdrevet presning anvendes i kosmetisk produktion.
Kort cyklus tid
Cylinderen når arbejdstrykket inden for et kort slaginterval, hvilket tillader højere cyklushastigheder end hydraulisk aktivering på lavvandede pandeformater.
Lav termisk belastning
Luftdrevet presning introducerer minimal varme i matriceområdet, hvilket passer til formuleringer med bindemidler med lavt smeltepunkt eller varmefølsomme pigmenter.
Ren frigivelsesadfærd
Hurtig trykudløsning ved slutningen af slaget reducerer suget mellem det øverste stempel og pulveroverfladen, sænker klæbning og grydeopsamling.
Enkel trykkontrol
Kraften indstilles gennem en proportional luftregulator, og arbejdstrykket vises direkte på HMI'en for hver recept.
Reduceret vedligeholdelsesomfang
Luftkredsløbskomponenter kræver mindre hyppig service end hydrauliske ækvivalenter, og der er ingen oliebeholder eller olietemperaturkredsløb at styre.
Linjeintegrationsfleksibilitet
Pneumatiske enheder kan placeres tæt på opstrøms påfyldningsudstyr uden at føre hydrauliske ledninger hen over produktionsgulvet.
Oversigt over pneumatiske kredsløb
Samlinger, der bestemmer kraftnøjagtighed, responstid og procesgentagelighed.
Luftforberedelsesenhed
Filter-, regulator- og smøreaggregatet behandler indblæsningsluften, før den kommer ind i ventilmanifolden. Filtrering fjerner partikler og fugt, regulatoren indstiller arbejdstrykket, og smøreapparatet tilfører en kontrolleret olietåge til cylindertætningerne.
Proportional ventilbank
Proportionale retningsventiler styrer pressecylinderens forlængelse og tilbagetrækning. Ventilrespons overvåges af kontrolsystemet, og trykfeedback fra en transducer bruges til at holde den indstillede kraft gennem komprimeringsslaget.
Trykcylinder
Dobbeltvirkende cylinder med styret stang og støddæmpning i begge ender af slaget. Dæmpning begrænser påvirkningen i det øjeblik, den kommer i kontakt med pulveroverfladen, hvilket hjælper med at bevare grydens kanter på præget værktøj.
Force Feedback Loop
En vejecelle monteret under matricepladen måler den aktuelle pressekraft og sender værdien tilbage til PLC'en. Regulatoren justerer den proportionale ventilåbning for at holde kraften inden for et defineret tolerancebånd under holdestadiet.
Sikkerhedsudstødningskredsløb
Ved åbning af afskærmning eller nødstop udlufter en tømningsventil cylindertrykket til atmosfæren inden for et kort interval. Cylinderen kan ikke holde belastningen, mens sikkerhedskredsløbet er åbent, og maskinen vender tilbage til en sikker tilstand.
Tekniske data
Standardrammeværdier. Kraftområde og værktøj er defineret efter projektspecifikation.
Anvendte produktformater
Pulvertyper og pandeformater, der passer til pneumatisk presseadfærd.
Presset øjenskygge
Standard- og storformat øjenskyggepander, hvor korte holdetider giver kager med rene kanter og en ensartet overflade.
Blush og highlighter
Kuppelformede og flade pressede formater, der kræver lavt termisk input under komprimering for at bevare shimmer-partikelorienteringen.
Light Powder Foundation
Fundamenter med lavere densitet komprimerer, hvor pneumatisk presning undgår overkomprimering og bevarer pulverstrøbarheden.
Prøvestørrelse pander
Små pander og salgsfremmende formater presset med reduceret kraft med korte cyklustider til prøve- og prøveproduktion.
Prægede overfladepander
Pander med logo eller mønsterrelief presset med dæmpning aktiveret for at beskytte fine detaljer på stansefladen.
Multi Shade Palette Units
Individuelle pander til paletsamling, hvor der kræves ensartet pandehøjde og finish på tværs af nuancegrupper.
Ofte stillede spørgsmål
Operationelle spørgsmål rejst under evaluering og integration. Vælg et spørgsmål for at udvide svaret.
Hvad er forskellen mellem pneumatisk og hydraulisk presning til kosmetisk pulver
Pneumatisk presning påfører kraft gennem trykluft og passer til kortere holdetider, lavere kraftområder og formuleringer, der er følsomme over for varme. Hydraulisk presning leverer højere kraft med længere holdetider og passer til tætte kager og større pandeformater. Valget afhænger af målkagens hårdhed, pandestørrelse og formuleringsadfærd.
Hvordan styres pressekraften under cyklussen
En vejecelle under matricepladen måler den faktiske kraft og sender værdien til PLC'en. PLC'en sammenligner dette med receptindstillingspunktet og justerer den proportionale ventilåbning for at holde kraften inden for tolerancebåndet under holdestadiet.
Kan maskinen presse formuleringer med højt bindemiddelindhold
Ja, forudsat at målkagens hårdhed er inden for det pneumatiske kraftområde. Formuleringer med højt bindemiddel har en tendens til at drage fordel af det lave termiske input fra luftdrevet presning, men trykkurveindstillinger bør justeres pr. formulering for at undgå overkomprimering.
Hvilken luftkvalitet er nødvendig for stabil drift
Tilluften skal være tør og filtreret for at fjerne partikler og fugt. Der kræves et arbejdstryk på 0,6 til 0,8 MPa. Luftkvalitet under denne specifikation påvirker kraftens repeterbarhed og kan forkorte levetiden for ventil- og cylindertætninger.
Hvor ofte kræver luftkredsløbet vedligeholdelse
Anbefalede intervaller omfatter udskiftning af filterelementer for hver 1.000. time, påfyldning af smøreapparat som angivet af skueglasset, proportionalventilinspektion for hver 3.000. time og udskiftning af komplet tætningssæt på cylinderen for hver 8.000.
Er pressen velegnet til et renrumsmiljø
Maskinen kan specificeres med overflader i rustfrit stål, lukket udstødningsrør og smøremidler af fødevarekvalitet til installation i renrum eller kontrolleret miljø. Det pneumatiske kredsløb ventilerer luft væk fra pressezonen for at begrænse partikelspredning.
Hvad bestemmer cyklus output på denne maskine
Cyklusoutput afhænger af holdetid, cylinderslaglængde, påfyldningstid og pandestørrelse. Kortere holdetider og lavvandede pander giver højere output, mens dybe pander og længere holdetider reducerer enheder i timen. Faktisk output verificeres under fabriksgodkendelsestest.
Kan pneumatiske og hydrauliske enheder dele værktøj
Værktøjskompatibilitet afhænger af monteringsgrænsefladen og kraftområdet. Når begge maskiner bruger den samme standardiserede plade, og det pneumatiske enhedskraftområde dækker den nødvendige komprimeringskraft, kan værktøjssæt deles mellem platforme med dokumenterede frigangsværdier.
Procesafvigelsesreference
Situationer observeret under pneumatisk presning og de tilsvarende korrigerende handlinger.
Kraftaflæsningen svinger under hold
Kontroller luftforberedelsesenheden for fugtoverførsel, og bekræft, at filterelementet ikke er mættet. Inspicer proportionalventilens reaktion og verificer vejecellesignalet mod et referenceinstrument. Bekræft, at tilførselslufttrykket forbliver stabilt under cyklussen.
Kageoverfladen viser punch indtryk
Øg støddæmpningen ved kontaktenden af slaget for at langsom punch-tilgang. Reducer forlængelseshastighedsværdien i opskriften. Bekræft, at den øverste stempelflade er ren og fri for pudderopbygning, hvilket ændrer den effektive kontaktprofil.
Cyklustid længere end opskriftsmålet
Kontroller lufttilførslens flowhastighed ved maskinens indløb, og bekræft, at den opfylder forbrugsspecifikationen. Undersøg udstødningslydpotten for blokering. Kontroller ventilens responstid i forhold til vedligeholdelsesprotokollen, og juster tilbagetrækningshastigheden, hvis det er nødvendigt.
Pan klæber til det øverste slag
Reducer holdetiden og sænk pressekraften med 10 til 15 procent. Poler stansens overflade, og kontroller, at udløsningsvinklen stemmer overens med værktøjsspecifikationen. Bekræft, at pulverets fugtindhold er inden for det anbefalede bånd på 1 til 3 procent.
Luftlækage kan høres nær cylinderen
Efterse stangtætningen og stempeltætningen for slid. Kontroller, at cylindermonteringen er sikker, og kontroller beslagene ved begge porte. Hvis lækagen fortsætter efter udskiftning af tætning, inspicer cylinderboringen for ridser og udskift cylinderen om nødvendigt.
Kraften når ikke receptindstillingspunktet
Bekræft, at regulatorindstillingen svarer til receptværdien. Tjek for trykfald over luftforberedelsesenheden og ventilmanifolden. Kontroller, at cylinderboringens størrelse svarer til den installerede specifikation, og inspicér for intern lækage forbi stempeltætningen.
Integrationsnoter
Faktorer, der påvirker installation, forsyningsselskaber og langsigtet drift.
Luftforsyningskrav
En dedikeret luftledning med filtrering og tørring opstrøms anbefales. Trykket ved maskinens indløb skal forblive inden for 0,6 til 0,8 MPa under cyklussen, og en dedikeret regulator ved maskinen anbefales.
Gulv og montering
Maskinen kræver et plant gulv med forankringspunkter angivet i installationstegningen. Vibrationsisolering anbefales, hvor pressen deler gulv med andet produktionsudstyr.
Støjhåndtering
Udstødningslyddæmpere og dæmpningsindstillinger holder driftsstøjen under 75 dB ved førerpladsen. Yderligere akustisk behandling er normalt ikke påkrævet i produktionshaller.
Vedligeholdelsesplanlægning
Anbefalede intervaller omfatter udskiftning af filterelementer hver 1.000. time, ventilinspektion hver 3.000. time og udskiftning af tætningssæt baseret på cyklusantal. Optegnelser opbevares ved siden af maskinens vedligeholdelseslog.