Automatisk rødmepressemaskine
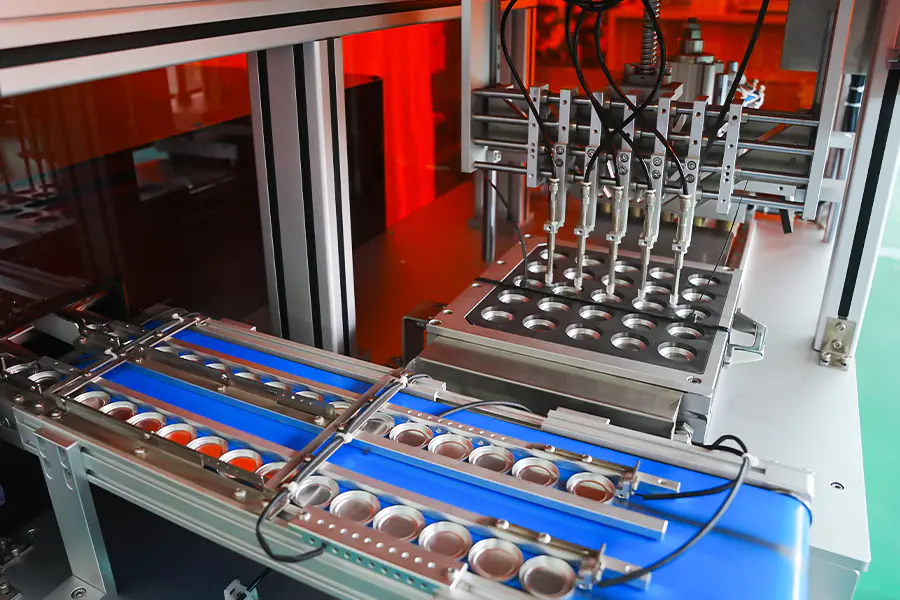
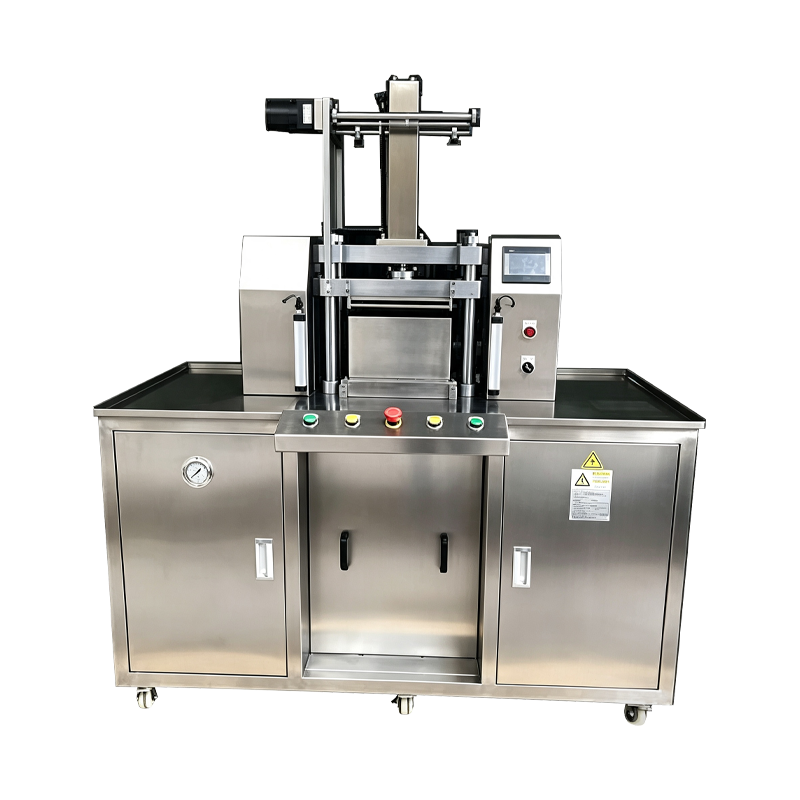
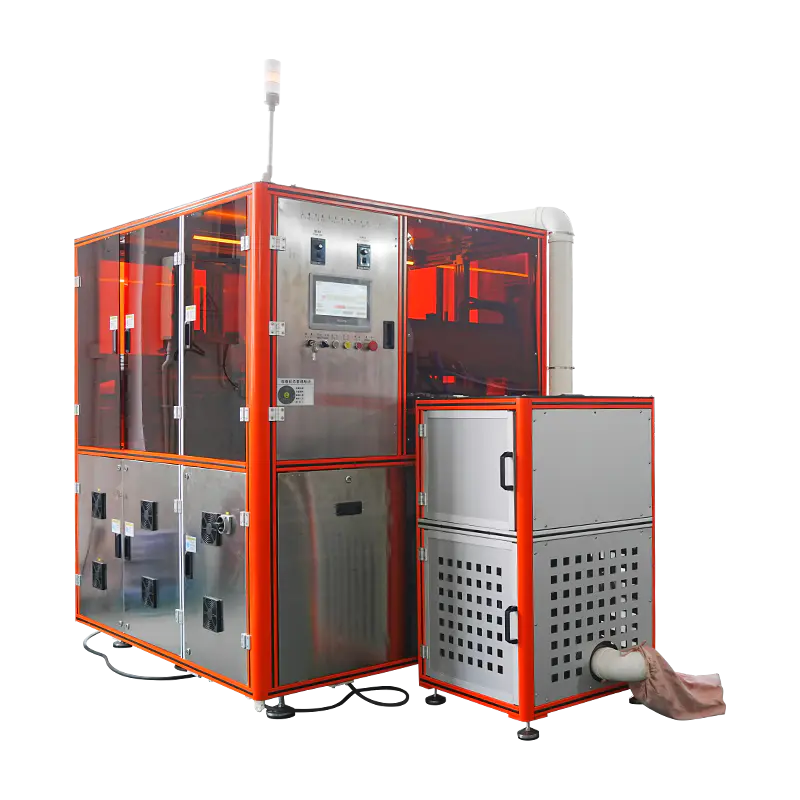
En presseplatform konfigureret til produktion af rødme og ansigtspudder, der dækker kuplede, flade og prægede formater. Maskinen automatiserer grydefodring, pulverdosering, komprimering og udstødning inden for en enkelt cyklus med receptstyret kontrol af påfyldningsvægt, pressekraft og opholdstid. Anvendes til serier med enkelt nuance, produktion af flere nuancer og palettebundne blush pan-formater.
Pan Feed
Blush pander præsenteres fra et magasin eller bakkelæsser i indekseringspladen. Pandens tilstedeværelse og orientering bekræftes af sensoren, før cyklussen skrider frem.
Pulverdosis
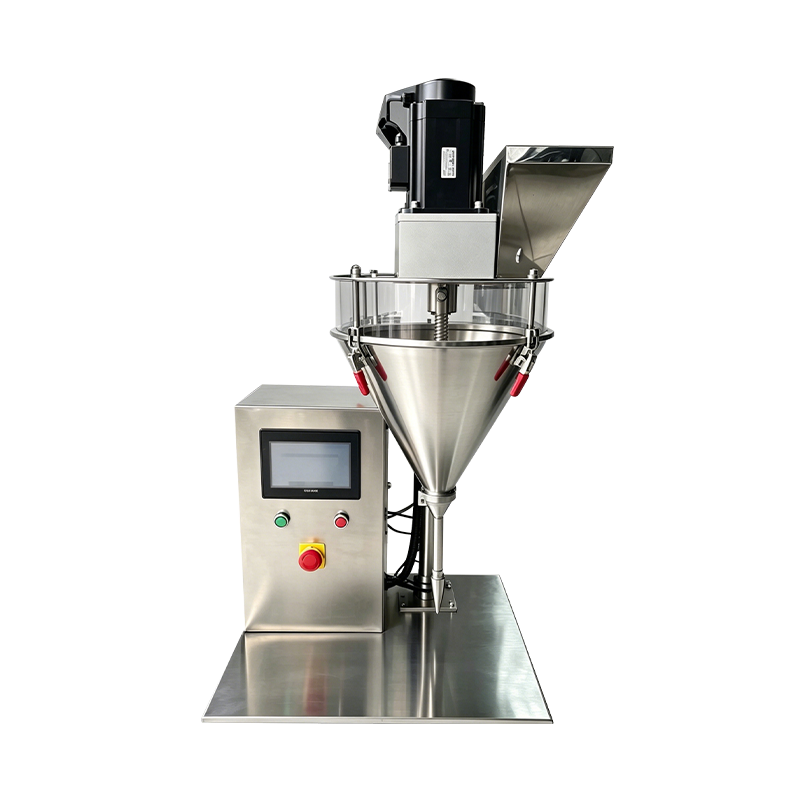
En servosnegl fylder hver pande til opskriftens vægt. En indbygget kontrolvægter verificerer dosis, og pander uden for tolerance omdirigeres, før de trykkes.
Seng nivellering
En skraber eller et let vibrationstrin nivellerer pulverlejet, så densiteten er ensartet, før stansen kommer i kontakt med pulveroverfladen.
Compaction
Den øverste punch falder med en kontrolleret hastighed til den indstillede kraft og gælder for opskriftens dvæleværdi. Kraft og position registreres pr. pande.
Udvisning
Den pressede pande løftes fra formen og overføres til en udledningstransportør eller bakkefyldningsenhed. Udkastningsslag er indstillet til at matche pan dybde.
Inspektion
Pandens højde, overfladetilstand og vægt kontrolleres på et inspektionssted. Resultaterne er knyttet til batch-recorden for sporbarhed.
Muligheder for Blush-produktion
Funktioner konfigureret til blush- og ansigtspudder-pandeformater.
Kuppelformet panstøtte
Hvælvede og afrundede blush pander presset med en buet øvre punch. Kontakthastighed og komprimeringsgradient indstilles pr. recept for at beskytte kuppelprofilen.
Pander med stor diameter
Panderformater fra 25 mm til 75 mm i diameter understøttes af udskiftelige matriceplader. Større ansigtspudderpander fås efter anmodning.
Skygge specifikke opskrifter
Hver blush nuance og formulering gemmer sin egen fyldningsvægt, kraft, opholdstid og udstødningsindstilling. Genkaldelse af opskrifter sker fra HMI.
Præget overfladepresning
Øvre stanser med logo eller mønsterrelief understøttes. Tilløbshastighed og komprimeringsgradient er reduceret for at bevare detaljerne på pandens overflade.
Blød formuleringshåndtering
Blush-formuleringer med lavere tæthed presset med reduceret kraft med forlænget holdetid for at begrænse overkomprimering og overfladerevner.
Batch niveau rapportering
Fyldningsvægt, trykkraft, pandetælling og afvisningstællinger logget pr. batch. Data kan eksporteres gennem OPC UA eller CSV til kvalitetsgennemgang.
Tekniske data
Standard konfigurationsværdier. Pandestørrelse, kraftområde og værktøj defineret pr. projekt.
Produktion Fit
Hvor rødmepressemaskinen er indsat i kosmetisk fremstilling.
Single Shade Volume Runs
Lange serier af en enkelt blush nuance på standard pandestørrelser, med outputstabilitet bibeholdt på tværs af skift og ensartet pandehårdhed.
Domed Blush-formater
Kuppelformede og afrundede pander produceret med buet værktøj, hvor trykparametre beskytter kuppelprofilen og begrænser revner i kanten.
Sæsonbestemt skyggeområde
Mindre batch-kampagner, hvor opskriftsgenkaldelse og korte skifttider understøtter hyppige overgange mellem nuancer og panoreringsformater.
Prægede Blush Pans
Pander med overfladerelief eller tekstureret finish, hvor trykparametrene er indstillet for at bevare punch-detaljen gennem komprimering.
Palette bundet blush
Multipan-paletter, hvor blush-pander produceres og samles i en koordineret rækkefølge til et enkelt paletteformat.
Prøve- og salgsfremmende enheder
Reducerede kraftindstillinger og kortere cyklusser for prøvepander og salgsfremmende formater uden at ændre maskinens opsætning.
Ofte stillede spørgsmål
Almindelige spørgsmål rejst under evaluering og linjeintegration. Vælg et spørgsmål for at udvide svaret.
Hvilke blush pan formater kan maskinen klare
Runde, ovale, rektangulære og kuppelformede pandeformater understøttes af udskiftelige matriceplader. Standardsortimentet dækker 25 mm til 75 mm i diameter eller tilsvarende fodaftryk, med større formater tilgængelige på anmodning.
Hvordan kontrolleres fyldevægten for hver gryde
Pulver doseres af en servodrevet snegl ved hjælp af en volumetrisk påfyldningsmetode. En indbygget kontrolvægter bekræfter vægten i forhold til receptværdien, og pander uden for tolerance omdirigeres, før de trykkes. Fyldvægten holdes normalt inden for plus eller minus 0,04 g.
Kan kuppelformede blush pander presses uden at revne
Ja. Kuppelformet værktøj bruger en reduceret komprimeringsgradient og en lavere kontakthastighed, så pulverlejet deformeres gradvist. Holdetiden forlænges pr. opskrift, hvilket tillader bindemidlet at sætte sig og begrænser revner omkring kuppelkanten.
Hvilken værktøjsskiftetid skal forventes
En komplet skift af værktøjssæt tager typisk 20 til 45 minutter, afhængigt af pandens form og antallet af positioner, der skal opdateres. Værktøjet lagres efter receptkode og trinvis før omstilling for at minimere nedetid.
Kan maskinen køre bløde eller lavdensitets blush-formuleringer
Ja. Bløde blush-formuleringer med lav densitet presses med reduceret kraft med forlænget holdetid. Komprimeringsgradienten indstilles pr. formulering for at forhindre overkomprimering, som ellers ville reducere pulverspredbarheden og forårsage revner i overfladen.
Hvilke data logges pr. batch
Fyldningsvægt, trykkraft, opholdstid, pandeantal og afvisningstællinger logges pr. batch. Data på cyklusniveau kan eksporteres gennem OPC UA eller CSV til kvalitetsdokumentation og procesgennemgang.
Hvilke vedligeholdelsesintervaller gælder for pressen
Stempel- og matriceinspektion anbefales hver 500. timer, rensning af snegl og doseringssystem ved hvert farveskift, indekseringskalibrering for hver 1.000 timer og vejecellebekræftelse hver 12. måned. Optegnelser opbevares ved siden af maskinens vedligeholdelsesjournal.
Kan maskinen integreres med eksisterende paletsamlingslinjer
Ja. Tømningsstationen giver et positionsidentificeret signal, som nedstrøms paletsamling eller bakkefyldningsudstyr kan bruge til justering og sekventering. Integrationskrav defineres under planlægning af linjelayout.
Procesafvigelsesreference
Situationer observeret under rødmepresning og de tilsvarende korrigerende handlinger.
Kuppeloverfladen revner efter presning
Forlæng opholdstiden med 0,5 til 1 sekund og reducer komprimeringsgradienten. Bekræft kuppelstansens geometri i forhold til værktøjsoptegnelsen. Bekræft, at pulverets fugtindhold forbliver mellem 1 og 3 procent.
Fyldvægt varierer på tværs af positioner
Kør kalibreringsrutinen pr. position for den berørte snegl. Bekræft pulverets bulkdensitetskonsistens i tragten, og kontroller sneglskruen for slid. Bekræft tragtniveauet forbliver over 30 procent under produktionen.
Pulveret klæber til den øverste punch
Reducer pressekraften med 10 til 15 procent og forkort holdetiden. Poler stanseoverfladen, og bekræft, at udløsningsvinklen stemmer overens med værktøjsspecifikationen. Kontroller pulvertemperatur og fugtindhold før produktion.
Panden er ikke helt skubbet ud af matricen
Bekræft, at udkastningsslaget passer til indstillingen af panoreringsdybden. Efterse ejektorstangen for forurening, og rengør matricevæggen. Bekræft, at det nederste stempel vender helt tilbage før næste påfyldningstrin.
Præget mønster sløres på pandens overflade
Reducer tilgangshastigheden i det berørte trin og sænk kontakthastigheden. Kontroller stansefladen for pudderophobning, og inspicér for værktøjsslid. Øg holdetiden lidt for at tillade mønsteret at registrere før frigivelse.
Kontroller, at vægten kasseres overskrider normalområdet
Bekræft kontrolvægtens kalibrering mod en referencevægt. Efterse sneglen og doseringscylinderen for pulveropbygning. Bekræft, at pulvertilførslen ikke har ændret sig i partikelstørrelse eller fugtindhold mellem batcherne.
Integrationsnoter
Faktorer, der påvirker installation, forsyningsselskaber og langsigtet drift.
Pulverforsyning
En buffertragt med niveaufeedback anbefales opstrøms. Pulveret skal være tørt, fri for klumper og inden for det specificerede partikelstørrelsesområde før påfyldning.
Nedstrøms overførsel
Tømningsstationen er kompatibel med transportbåndsoverførsel, bakkefyldning eller robotiseret pick and place. Et positionsidentificeret signal understøtter nedstrøms sortering og paletsamlingsjustering.
Værktøjsopbevaring
Stempel- og matricesæt skal opbevares i mærkede stativer med beskyttende belægning. Værktøjsposter med frigangsværdier ledsager hvert pandeformat og opskriftskode.
Vedligeholdelsesplanlægning
De anbefalede intervaller dækker stanse- og matriceinspektion hver 500. time, indekseringskalibrering hver 1.000.