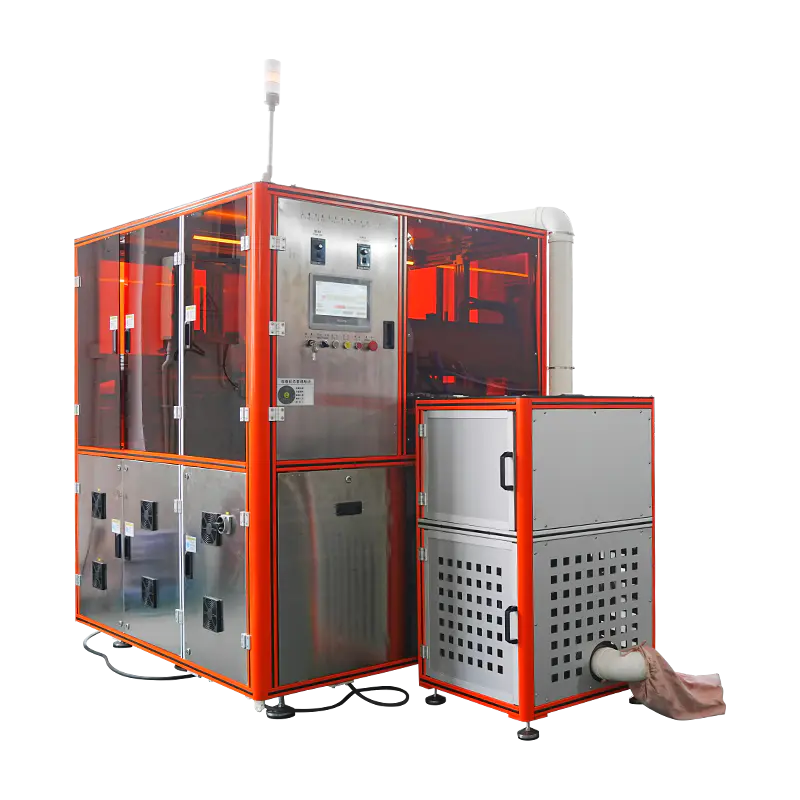
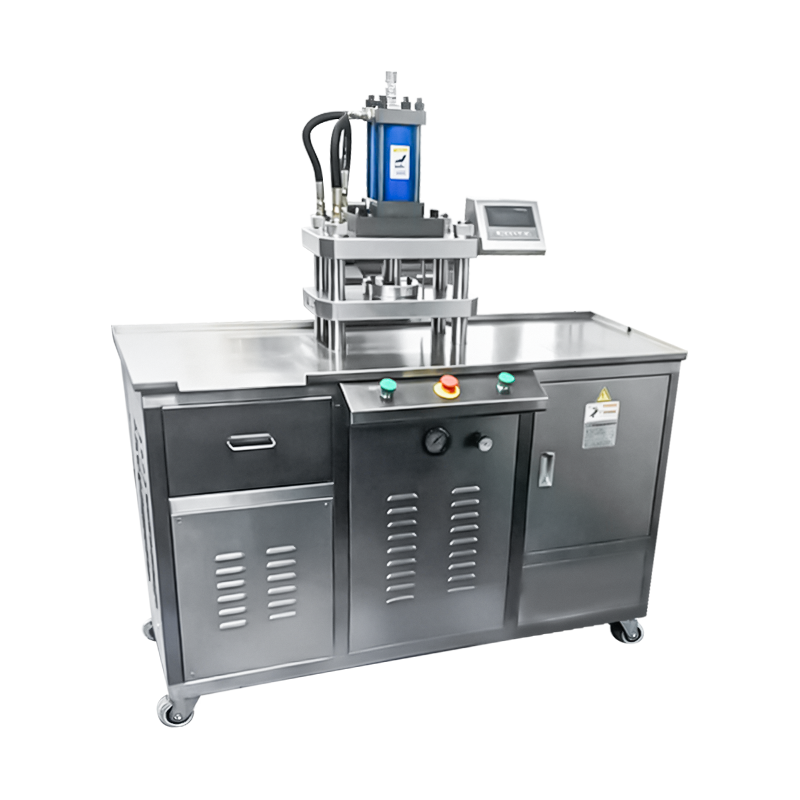
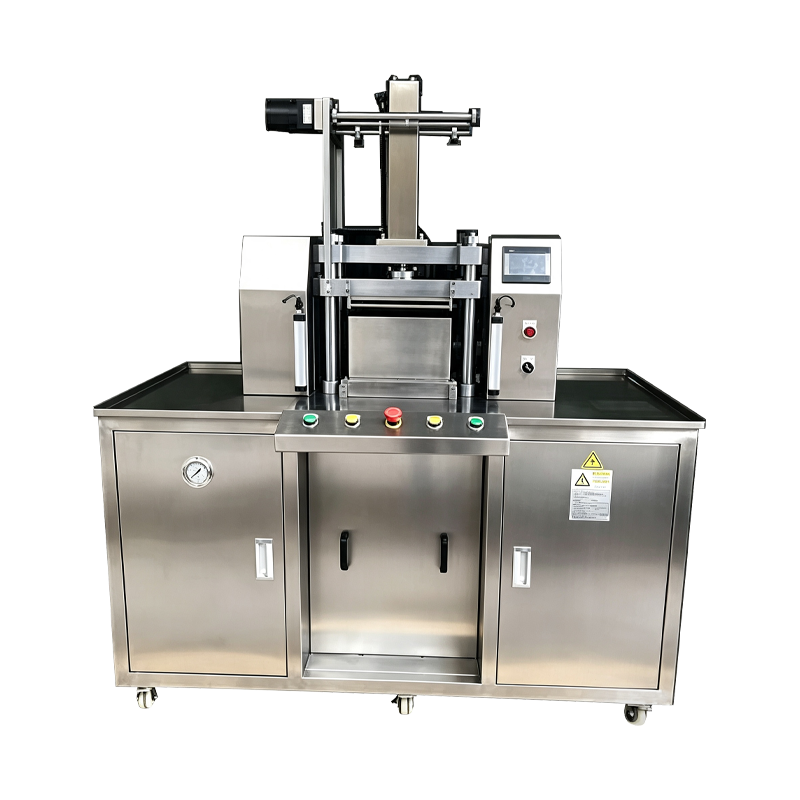
Multi Station Cosmetic Powder Press
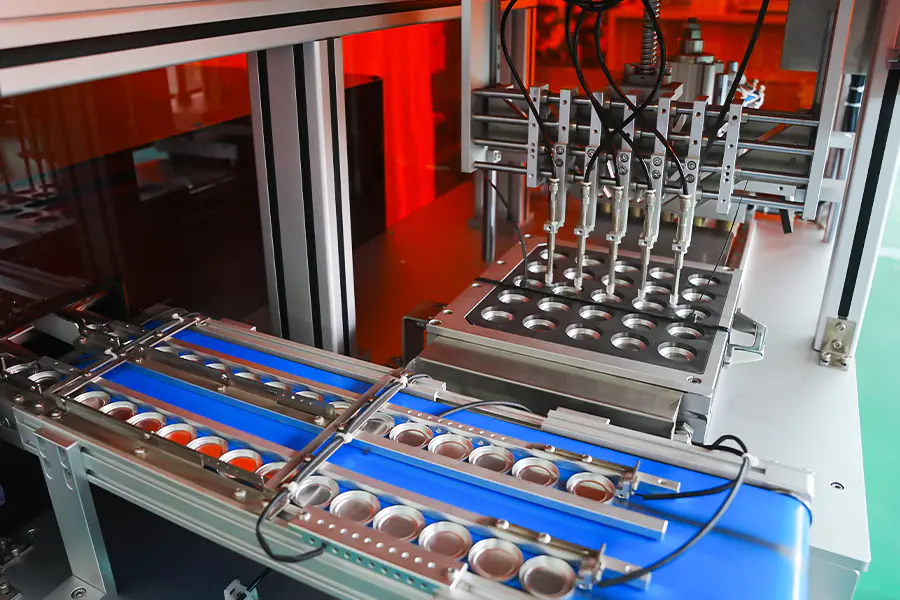
En roterende indekseringsplatform, der bærer flere pressestationer, der fungerer parallelt, hvilket muliggør samtidig komprimering af forskellige pulverformuleringer, grydegeometrier eller farvevarianter inden for en enkelt produktionscyklus. Stationsantallet kan konfigureres, og hver station opretholder uafhængig tryk- og opholdskontrol gennem en centraliseret PLC-arkitektur.
Produktionsarkitektur
-
Roterende indekseringstabel
Servo-drevet indekser positionerer hver station med repeterbarhed inden for 0,02 mm, hvilket understøtter kontinuerlig cyklusdrift.
-
Uafhængig stationskontrol
Hver station har sin egen pressecylinder, tryksensor og opholdstimer, hvilket muliggør opskriftsvariation på tværs af stationer.
-
Inline pulverdosering
Servosneglfyldere synkroniseret med tabelindeks, påfyldningsnøjagtighed opretholdt inden for plus eller minus 0,04 g pr. station.
-
Centraliseret datalogning
Antal tryk, vægt og afvisninger på stationsniveau lagret i batch, kan eksporteres gennem OPC UA eller CSV.
Kerneevner
Designet til kosmetikproducenter, der kører multi-SKU-produktion på delt udstyr.
Parallel stationsdrift
Flere stationer trykker på samme tid, så output skalaer med stationsantal snarere end cyklustid. En konfiguration med 8 stationer når op på 3.600 til 4.800 enheder i timen afhængigt af grydens størrelse.
Blandet SKU Produktion
Forskellige stationer kan køre forskellige formuleringer eller panoreringsformer samtidigt, hvilket giver mulighed for små batchproduktion af flere SKU'er uden linjeskift.
Uafhængig opskriftskontrol
Tryk, dvæletid og udstødningsslag indstilles pr. station gennem HMI'et, så en station kan trykke på en blød blush, mens en anden trykker på en hård highlighter.
Værktøjsstandardisering
Stempel- og matricesæt bruger en fælles monteringsgrænseflade på tværs af stationer, hvilket tillader formudveksling mellem stationer uden omkalibrering.
Inline afvisningshåndtering
Vægt- og trykafvigelser udløser afvisning på stationsniveau, hvilket omdirigerer defekte pander uden at stoppe bordet.
Sporbarhed pr. enhed
Hver presset pande er knyttet til dens station, batch og presseparametre, hvilket understøtter downstream kvalitetsdokumentation.
Tekniske parametre
Standard konfigurationsværdier. Stationstal og trykområde justeres efter projektspecifikation.
Applikationsscenarier
Implementeret i kosmetiske fremstillingsmiljøer, hvor multi-SKU-fleksibilitet og volumenoutput er påkrævet.
Multi-farve paletter
Hver station trykker på en anden nuance for en enkelt palet, hvorefter tabellen indekserer til det næste nuancesæt, hvilket reducerer behovet for separate linjer.
Kontraktfremstilling
Understøtter samtidig produktion af flere klient-SKU'er på ét skift med opskriftsindkaldelse pr. station og batchdokumentation.
Foundation og Compact Powder
Pressende pudderfoundation og kompakte pudderpander med høj volumen med trykkontrol pr. station for forskellig nuance hårdhed.
Fremstilling af presset pigment
Komprimerer pressede pigmenter og mineralpulvere til forskellige grydegeometrier, inklusive kuppelformede og skråformater.
Enkelt SKU med høj volumen
Alle stationer kører den samme opskrift for maksimal gennemstrømning på et enkelt produkt, der når op til 7.200 enheder i timen.
Pilot og scale-up produktion
Lavere stationstal brugt til formuleringsforsøg, derefter skaleret til højere stationstal uden at ændre procesparametre.
Operationelle spørgsmål
Almindelige produktions- og vedligeholdelsessituationer, som linjeoperatører og procesingeniører støder på.
Vægtvariation mellem stationer
Genkalibrer servosneglen på den berørte station ved hjælp af HMI-kalibreringsrutinen. Bekræft pulverets bulkdensitetskonsistens i tragten, og bekræft, at sneglen ikke er slidt. Krydstjek stationens tryksensoraflæsning i forhold til mastermåleren.
Tabelindekseringspositionsforskydning
Kontroller servoindekseringsencoderkoblingen for slør. Kontroller, at bordets låsemekanisme går helt i indgreb på hver station. Kør indekserens målsøgningscyklus, og inspicér det mekaniske stop for slid. Bekræft smøring af det roterende leje i henhold til skemaet.
Ujævn komprimering på tværs af stationer
Sammenlign trykkurver pr. station gennem HMI-trendskærmen. Efterse for hydraulisk trykfald på specifikke stationer. Kontroller, at stanse- og matricefrirummet er inden for specifikationerne. Kontroller, at dvæletimeren er indstillet korrekt for hver opskrift.
Afvisningsfrekvensen stiger på én station
Isoler stationen ved at køre en testbatch med den pågældende station forbigået. Undersøg udstødningsstangen for pulveropbygning eller ridser. Bekræft vejesensorens nulpunkt, og kontroller for vibrationsinterferens fra tilstødende stationer.
Skiftetiden overstiger målet
Standardiser værktøjsopbevaring efter stationsnummer og recept. Pre-stage stanse- og matricesæt før omskiftningen begynder. Brug hurtigudløserklemmer og kontroller, at alle stationer bruger samme monteringsgrænseflade. Registrer skifttrin i opskriften til operatørreference.
Integrationsnoter
Overvejelser til linjeintegration, processtyring og langsigtet drift.
Opstrøms fodring
Pressen forbinder med opstrøms pulverblandings- og transportsystemer gennem en buffertragt. Niveausensorer opretholder ensartet tilførsel til hver stationssnegl.
Nedstrøms håndtering
Pressede pander overføres til en udtagningstransportør eller robotarm. Pressen udsender et stationsidentificeret signal til nedstrøms sortering og emballering.
MES og Batch Records
Produktionsdata på stationsniveau kan skubbes til MES- eller ERP-systemer gennem OPC UA, hvilket understøtter batchsporbarhed og udbytterapportering.
Forebyggende vedligeholdelse
Den anbefalede tidsplan dækker hydraulikolieanalyse hver 2.000 timer, stanse- og matriceinspektion hver 500 timer og indekseringskalibrering hver 1.000 timer.